模块化洁净室的污染控制策略 从存包柜到自动售货机的集成管理
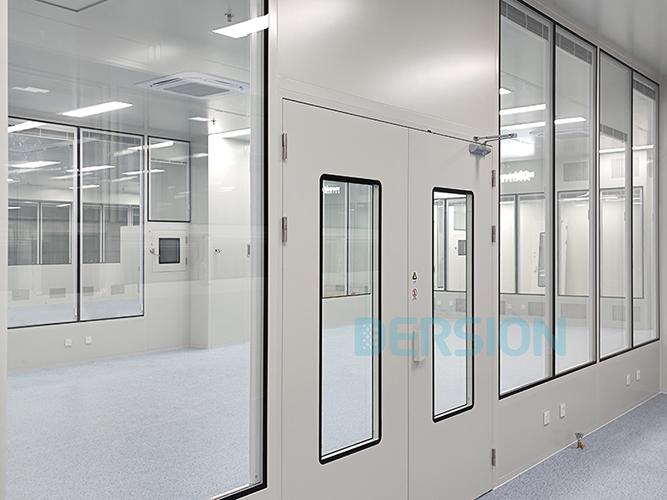
模块化洁净室因其快速部署、灵活扩展和高洁净度保持能力,在半导体、生物医药、精密制造等领域广泛应用。人员与物品的进出是洁净室最大的污染源之一。如何有效控制污染源,尤其是通过存包柜、自动售货机和控制模块的协同设计,成为模块化洁净室工程中的关键课题。
一、污染源识别与模块化控制逻辑
洁净室的主要污染源包括:微粒(灰尘、纤维)、微生物、化学挥发物以及人员携带的污染物。控制策略遵循“源头隔离—流程阻断—动态监控”三层逻辑。模块化设计将这些功能分解为独立单元,如更衣模块、物品传递模块、设备嵌入模块,每个模块都承担特定的污染控制任务。
二、存包柜:个人物品的污染阻断
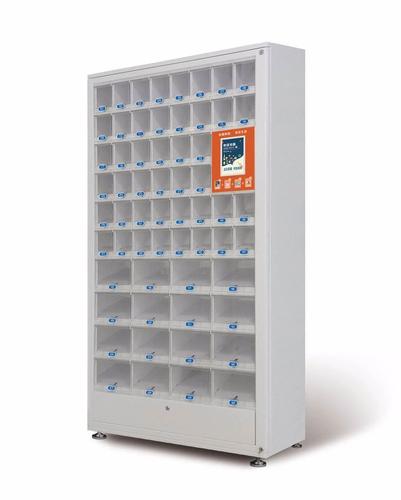
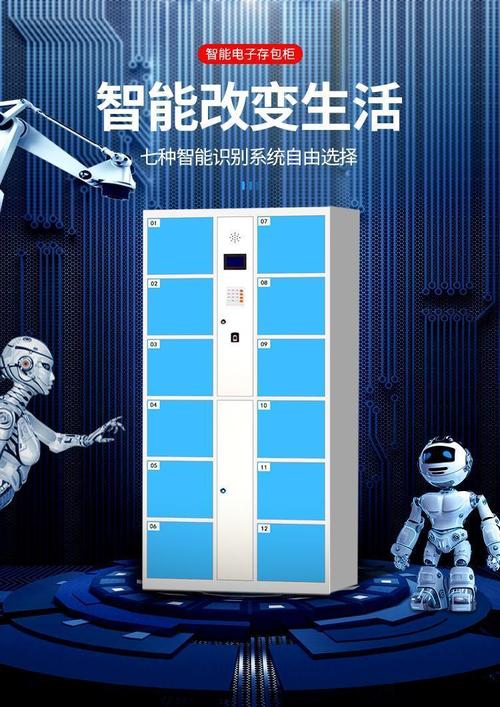
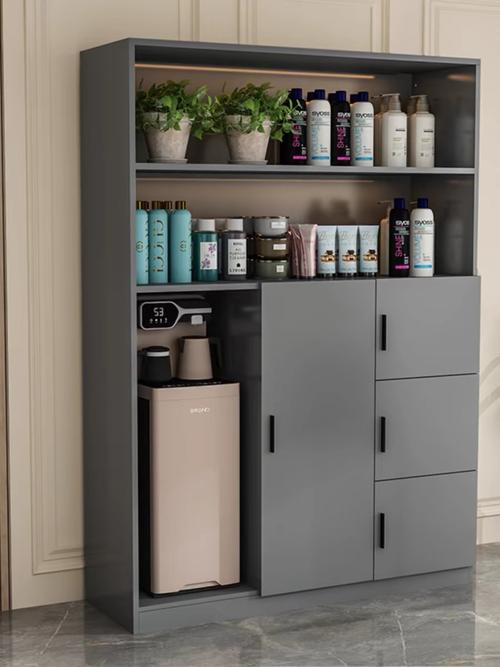
人员进入洁净室前,必须将外部衣物、手机、钥匙等个人物品留在洁净区外。传统开放式储物架容易积尘且无法密封,而专用洁净存包柜采用以下设计:
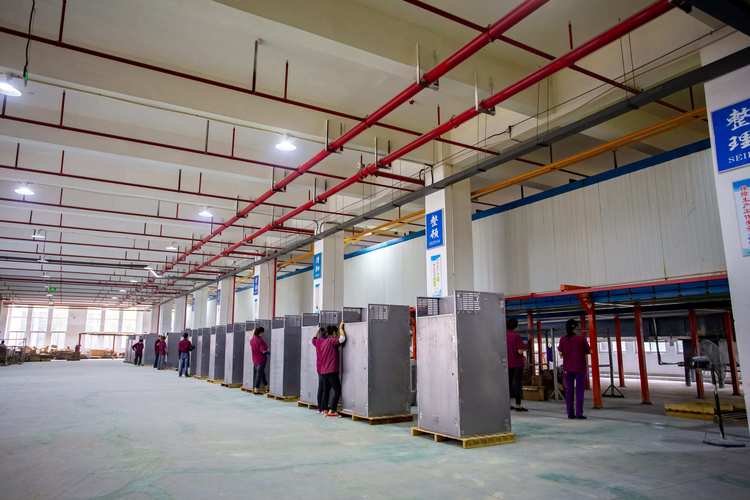
- 全封闭结构:柜体采用不锈钢或抗静电涂层,接缝密封,防止内部微粒外泄。
- 正压或负压维持:存包柜可连接洁净室风管,保持柜内正压(防止外部污染进入)或负压(防止柜内污染物扩散)。
- 互锁传递窗:取放物品通过双门互锁传递窗完成,避免柜内与洁净环境直接连通。
- 紫外或光触媒消毒(可选):定期对柜内进行灭菌,降低微生物污染风险。
这样,存包柜不再只是存储工具,而是污染源的第一道物理隔离屏障。
三、自动售货机:洁净区内的微环境控制
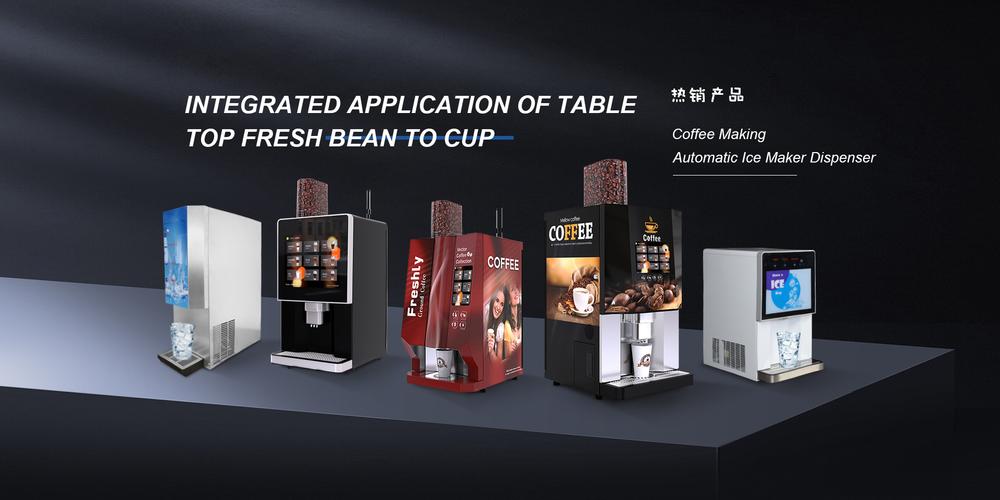
在洁净室内设置自动售货机可以提供便捷的饮品、零食或耗材供应,但普通售货机本身就是产尘源(电机、纸张、塑料包装)。模块化洁净室采用洁净型自动售货机:
- 高效过滤:售货机内部配置HEPA或ULPA过滤单元,循环净化其内部空气至ISO 5级以上。
- 全封闭取物口:取物口设计为互锁气闸或带风淋的传递窗,避免开门时污染泄漏。
- 低产尘材料:内部传动部件采用无油润滑、低磨损材料,包装使用洁净级易剥离膜。
- 集成控制模块:售货机运行状态(温湿度、压差、过滤器寿命)接入洁净室监控系统标签,一旦超标可自动停机并报警。
通过在上述模块内纳入实时传感器和执行器,使“物品售卖”这一行为也能被纳入洁净度闭环管理。
四、控制模块:智能整合与动态响应
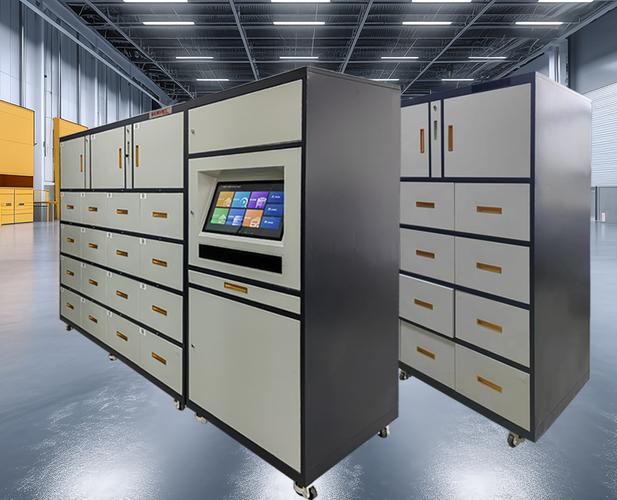
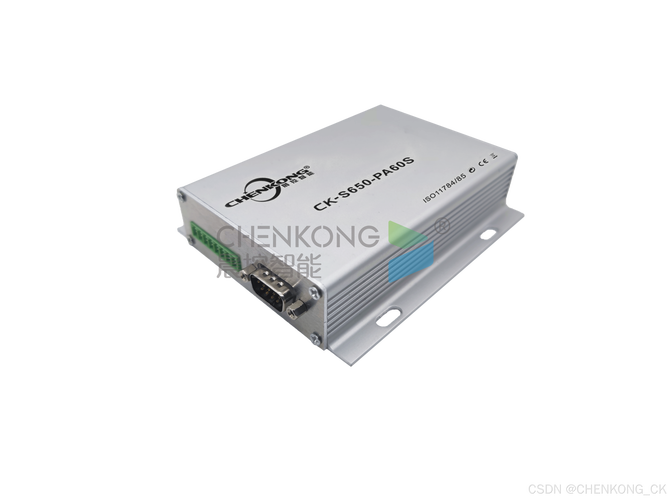
上述存包柜、洁净售货机以及更衣室风淋室、传递窗等都需要统一控制。一个中央控制模块(通常基于PLC或DDC)实现:
- 压差监控与联锁:存包柜内负压不足时禁止开门;售货机过滤器堵塞时管道阀关闭。
- 人员权限与路径管理:与门禁系统绑定,只有经过更衣与存包流程后,人员方可进入洁净区。
- 数据记录与报警:SPC(统计过程控制)分析颗粒计数、过滤器阻力、消毒周期等,预警维护。
- 模块化扩展:控制器采用分布式架构,新增加的存包柜或售货机无需重建中枢。
控制模块将分散的污染防控节点形成物联网,实时响应,避免人为失误。
五、实际效果
在一个典型的模块化洁净室项目中,将存包柜设于更衣室外,设置负压和定期紫外线消杀;在洁净区内嵌入两台直饮水/饮料自动售货机,每台自带洁净通风和互锁取物口;控制模块统一监控所有装置。测试结果表明:人员进出环节的0.5μm微粒数量降低70%以上,浮游菌减少85%,因物品传递导致的产品不良率下降6个百分点。这证明:污染源控制不是单一措施,而是存包柜、自动售货机、控制模块等硬件的深度集成与动态协调。
六、发展展望
未来模块化洁净室将进一步加强“无接触”设计:存包柜刷脸自动分配、售货机采用AGV补货、控制模块利用人工智能学习污染发散规律并提前调整压差与净化策略。存包柜和自动售货机这样看似位于洁净室“边界”或“内部生活区”的设备,将成为全场污染控制网络的神经末梢或者说是信息上游,不仅存储或售卖物品,更存储洁净,售卖安全。
如若转载,请注明出处:http://www.nuo8899.com/product/54.html
更新时间:2026-11-07 02:57:10